切削加工において切りくずの形状は加工状態を知る重要な手がかりです。流れ形、せん断形、き裂形、むしれ形の特徴と原因を解説し、切りくずから読み取れる問題点と改善方法を詳しく解説します。あなたの工場では切りくずを有効活用していますか?
リコイルインサート使い方と選定・挿入の完全手順
リコイルインサートの使い方を基礎から解説。下穴・タップ・挿入・タング折取まで全工程を網羅。呼び長さ選定や材質選択のポイントも詳しく紹介します。正しく使えば補修コストを大幅に削減できるって知ってましたか?
タングを折り取らずに放置すると、ボルト締結強度が最大で設計値の30%以上も低下するケースがある。
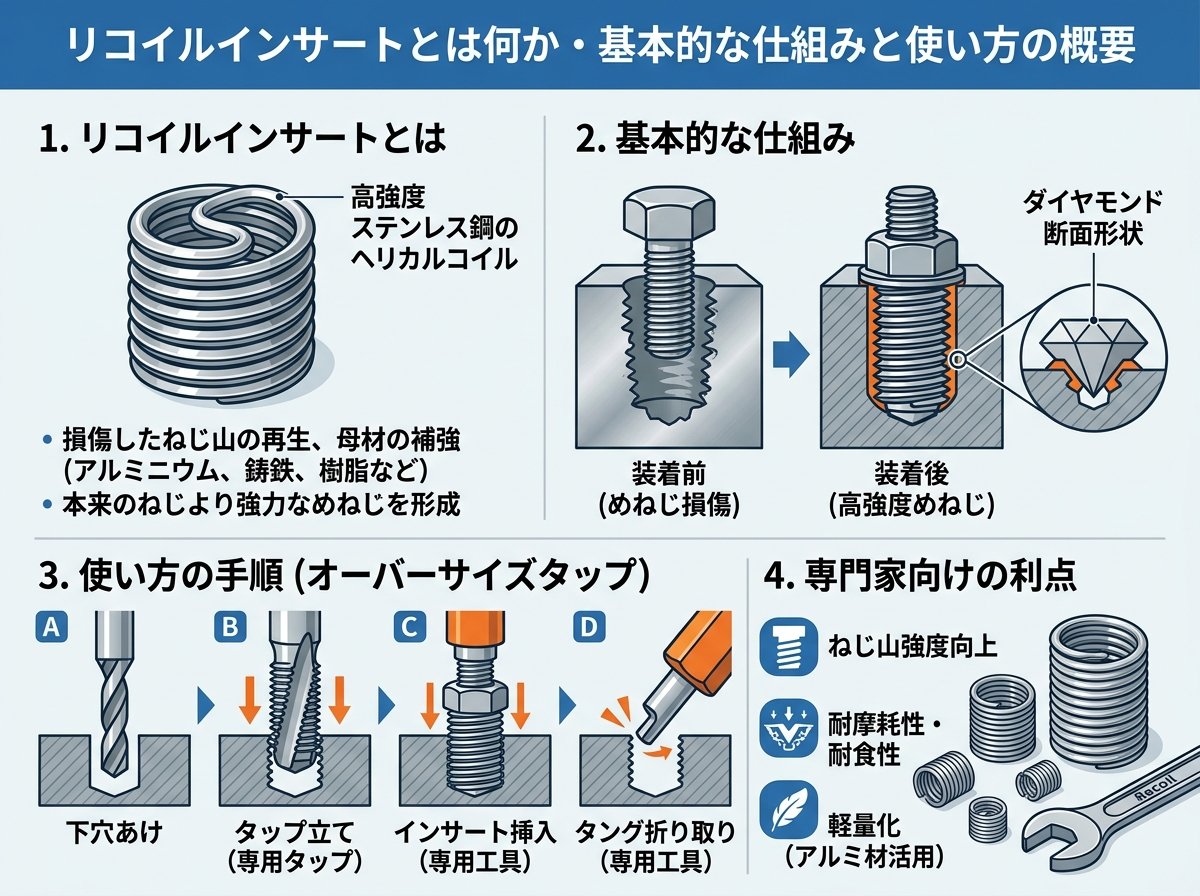
リコイルインサートとは、断面が菱形の高品質ステンレスワイヤー(SUS304)をスプリング状に巻いて作られたワイヤーインサートです。製品名「リコイル(RECOIL)」はオーストラリアに本社を置く老舗メーカーのブランドで、世界中の産業機械・自動車・航空機などの現場で広く採用されています。
使い方の概要を一言で言うと「つぶれためねじを、元のボルトサイズのまま復元する」ことです。アルミや鋳物などのやわらかい母材でも、リコイルインサートを入れることで強度の高いボルトが使えるようになります。これは設計段階での部品軽量化にも直結するため、自動車・航空機・半導体製造装置の業界でも幅広く採用されています。
仕組みのポイントは「バネ作用」にあります。挿入前のインサートは母材のタップ孔より一回り大きく設計されており、絞り込まれながら穴の中に入ります。装着後は外側へ広がろうとするバネ作用が働くため、特別なロック加工やピン固定が不要です。応力が母材の一点に集中せず全体に分散されるため、もとのねじ山よりも締結力が増すという特性があります。
つまり「補修」ではなく「補強」という考え方です。
インサート装着前には、最初の3山に荷重の75%以上が集中しています。しかしリコイル装着後は剪断荷重がフープ応力(半径方向の荷重)に変換され、全体に均等分配されます。この原理を理解しておくと、呼び長さの選定や母材との相性を考える際の判断がぐっと速くなります。
参考情報:リコイルの補強効果・荷重分散の仕組みについて詳しく解説されています。
リコイル効果について – リコイル公式(recoil.jp)
作業は大きく4ステップで構成されます。各工程でのミスが最終的な強度不足や脱落につながるため、順番通りに確認してください。
① 下穴加工
最初に損傷したねじ部をドリルで取り除きます。ドリルのサイズはリコイルキットに表示されているサイズを必ず使用してください。通常のタップ下穴とは径が異なります。たとえばM6(ピッチ1.0)の場合、通常タップ下穴は5.0mmですが、リコイル用下穴は6.3mmと大きめになります。このサイズの違いが見落とされやすいポイントです。
下穴径が違います。これは必ず確認してください。
② タップ立て
専用の「リコイルタップ」を使い、オーバーサイズのめねじを切ります。リコイルタップはピッチは通常タップと同じですが、タップ外径がインサート挿入用に大きく作られています。通常タップで代用すると、インサートが正しく保持されず脱落の原因になります。タップを立てたあとは切り粉・ゴミを完全に除去してください。止まり穴の場合は上げタップ(#3)を使い、穴の底近くまでめねじを切ります。
タップ後のゲージチェックが原則です。挿入前にタップ孔の精度を確認しておくと、インサート装着後の精度が安定します。
③ リコイルインサートの挿入
タング(挿入後に折り取る爪)を下穴の底方向に向けて、挿入工具先端の溝に挟みます。最初の1/4〜1/2回転は下方向に軽く押さえながら回します。ここで穴に強く押し付けると、タップ孔のねじ山を飛び越えてしまうので注意が必要です。
挿入深さの目安は、最終コイルがタップ開始部分より1/2〜3/4ピッチ沈んだ状態です。S型挿入工具を使う場合は、カラーを調整して挿入深さを設定します。カラーの調整が不適切だとタングが滑り、正しく挿入できません。
④ タング折取
挿入工具をタングから抜き、90°回転させて先端をタングにあて、下方向に鋭く叩いて折り取ります。M8以下のサイズには専用の折取工具を使用してください。折り取ったタングは必ず回収し、穴の中に残っていないか確認します。マグネット式折取工具を使うと、折れたタングがマグネットに付くため確認が簡単です。
止まり穴で強度がそれほど要求されない場合は、タングを折り取らなくても機能しますが、精密部品や異物混入を嫌う用途では折り取りを行うのが一般的です。
参考情報:挿入手順全体の詳細な解説と工具の種類が掲載されています。
リコイルインサートには呼び長さという概念があります。これは「ボルト呼び径の何倍の長さのインサートを使うか」を示すもので、1D・1.5D・2D・2.5D・3Dといった規格があります。M6であれば、1Dが6mm、1.5Dが9mm、2Dが12mmです。
「長ければ長いほど安心」と思いがちですが、実際の選定は母材の剪断強度とボルトの引張強度のバランスで決まります。選定の基本原則は「母材が壊れる前にボルトが壊れる設計にする」ことです。
具体的な選定の手順は以下の通りです。
| 母材の剪断強度 | ボルト引張強度 400MPa | ボルト引張強度 800MPa | ボルト引張強度 1000MPa |
|---|---|---|---|
| 70〜99 MPa(軟質アルミ等) | 2.0D | − | − |
| 100〜149 MPa(アルミ合金等) | 1.5D | 3.0D | − |
| 150〜199 MPa(アルミ中強度) | 1.0D | 2.0D | 2.5D |
| 200〜249 MPa(鋳物等) | 1.0D | 1.5D | 2.0D |
| 300 MPa 以上(鋼材等) | 1.0D | 1.0D | 1.5D |
※BS7752規格を参考に作成。実際の設計は専門技術者に確認してください。
たとえばアルミ2024-T62(剪断強度:約283MPa)にM16ボルト(1034MPa)を使う場合、計算上のはめあい長さは約20.1mm。20.1÷16=1.26Dとなるため、次に長いサイズである1.5Dを選択します。このように「余裕を持って次のサイズを選ぶ」のがポイントです。
また、ボルトの最終コイルからは最低でも2ピッチ分突き出るまでねじ込むのが理想です。これが満たされないと設計強度が得られません。これは意外と忘れられがちな条件です。
参考情報:インサート長さの設計方法と計算例が詳しく解説されています。
リコイルインサートの標準材質はSUS304ですが、使用環境によって材質を選び分ける必要があります。材質を間違えると、腐食・焼付き・磁気干渉などのトラブルが発生します。材質の選択が条件です。
主な材質と使い分けの目安を以下にまとめます。
| 材質 | 特長 | 主な用途例 | 耐熱温度 |
|---|---|---|---|
| SUS304(標準品) | 耐食性・汎用性 | 航空機・自動車・半導体装置 | 〜425℃ |
| SUS316 | 耐食性・耐薬品性 | 淡水・海水環境・信号機 | 〜425℃ |
| インコネルX-750 | 耐熱性・耐食性 | ガスタービン・原子炉機器・ターボチャージャー排気口 | 425〜550℃ |
| りん青銅 | 非磁性・電気接合 | 精密機器・医療機器・計測機器 | 〜300℃ |
| ナイトロニック60 | 非磁性・かじり防止 | 半導体製造装置・液晶部品 | 〜425℃ |
SUS304は「磁石につかない」と思われがちですが、製造工程での加工硬化により若干の磁性を帯びることがあります。磁気を嫌う精密機器や医療用途ではりん青銅やナイトロニック60を選んでください。
高温環境での使用ではインコネルX-750一択です。550℃まで耐えられる唯一の標準ラインナップ材質であり、ガスタービンや排気系部品への採用実績があります。
一方、海水や薬品にさらされる環境ではSUS316が適切です。SUS304よりも耐食性・耐薬品性が高く、船外機や信号機など屋外設置機器への採用例があります。サイズ範囲はM2.5〜M16と限定的である点も覚えておきましょう。
意外ですね。SUS304が磁石につく場面があります。
参考情報:リコイルの材質別仕様・採用実績の詳細が確認できます。
リコイルキット使用方法・材質別仕様(PDF)– Proバイダー
タング付きの標準インサートでは、挿入後にタングを折り取り、その破片を回収し、ゲージで確認するという複数の工程が必要です。この作業一連の時間は1個あたり平均約36秒かかるとされています。タングレスインサートに切り替えると、同じ工程がわずか12秒に短縮されます。これは3分の1です。
大量生産ラインでインサート挿入が1日100個発生する工場を例に考えてみます。タング付きでは1日あたり60分かかる作業が、タングレスに切り替えると20分で完了します。1日あたり40分の削減、年間稼働250日で換算すると約167時間の工数削減になります。
しかし現場では「タングレス専用工具が必要で初期投資がかかる」「今使っているS型工具が使えない」という理由で切り替えが進まないケースも多いです。厳しいところですね。
ここで注目したいのが、補修・保守用途でのタングレス活用です。量産ラインだけでなく、フィールドサービスや定期メンテナンスでの補修作業にもタングレスは有効です。止まり穴でタングの回収が困難な場面、精密装置でタング破片の混入が致命傷になる場面など、補修品質の安定化という観点で導入を検討する価値があります。
タングレスインサートはM2.5〜M12まで対応しています(標準ラインナップ)。対応サイズであれば、既存のリコイルタップはそのまま流用できるため、工具の完全刷新は不要です。追加投資の範囲は専用挿入工具のみに絞られます。
参考情報:タングレスインサートの作業時間比較と問題解消効果が詳しく紹介されています。