ヤング率 一覧と応用知識
![ヤング率 一覧と応用知識]()
ヤング率の重要ポイント
🔍
材料特性の指標
ヤング率は材料の硬さではなく、弾性変形のしやすさを示す重要な物理量です
🛠️
加工への影響
金属加工では材料選定や加工方法の決定に直接関わる重要な指標となります
📊
数値の幅広さ
金属材料のヤング率は16〜550GPaと非常に幅広く、用途に応じた適切な選択が必要です
ヤング率の基本概念と物理的意味
![]()
![ヤング率の基本概念と物理的意味]()
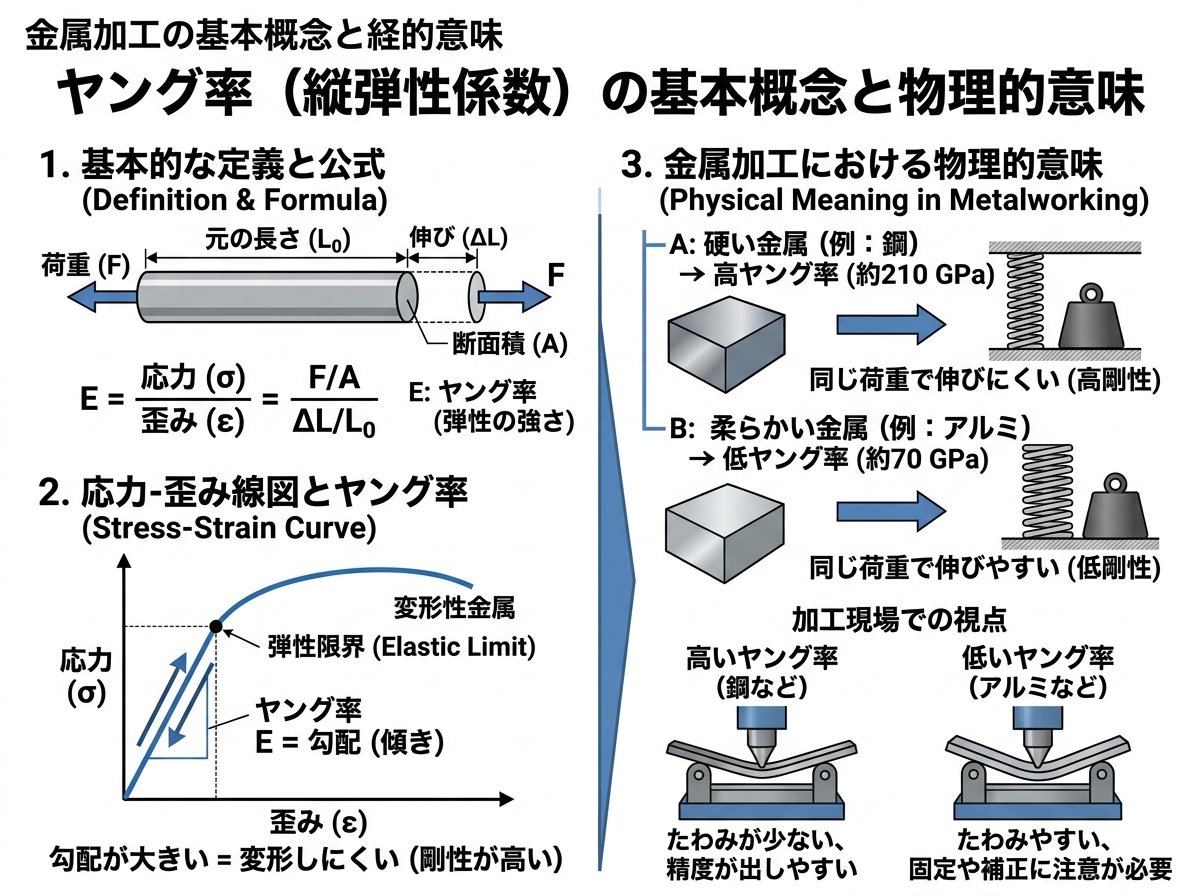
ヤング率(縦弾性係数)とは、材料が引張りや圧縮の力を受けたときの変形のしにくさを表す物理量です。この値が大きいほど同じ力を加えたときの変形量が小さく、つまり変形しにくい材料であることを意味します。
ヤング率は以下の式で表されます。
E = σ / ε
ここで。
- E:ヤング率(GPa単位で表記されることが多い)
- σ:応力(単位面積あたりの力)
- ε:ひずみ(変形の割合)
例えば、銅のヤング率は約130GPa程度ですが、これは断面積1mm²、長さ1mの銅のワイヤに10kgの重りをぶら下げると約1mm伸びることを意味します。
金属加工の現場では、この値を理解することで材料の弾性限界内での加工が可能になり、製品の精度や耐久性を高めることができます。ヤング率は、材料の融点とある程度の相関関係があり、
原子間の結合力の強さを反映しています。
金属材料別のヤング率 一覧表と特性比較
![金属材料別のヤング率 一覧表と特性比較]() 金属加工
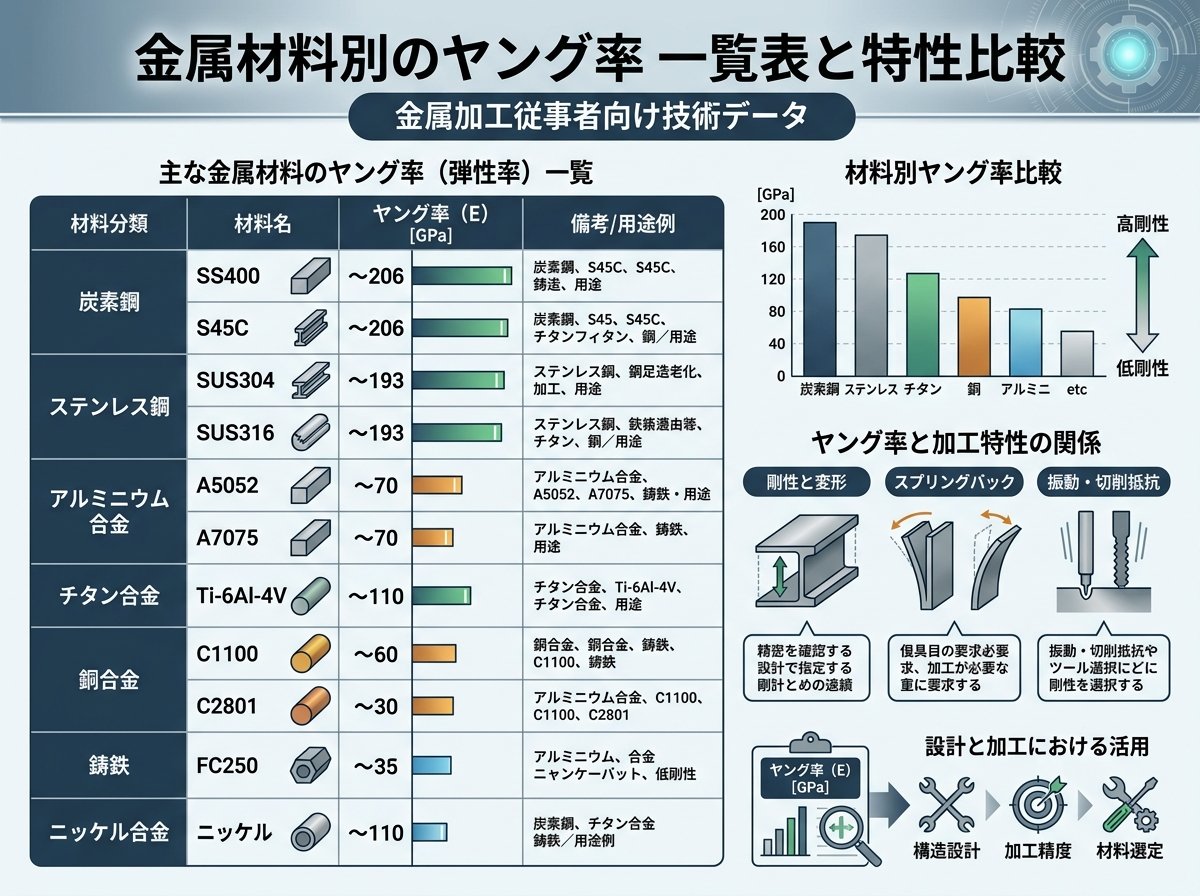
において、各材料のヤング率を知ることは適切な材料選定や加工方法の決定に不可欠です。以下に主要な金属材料のヤング率一覧を示します。
【鉄鋼系材料のヤング率】
材料 |
ヤング率(GPa) |
純鉄 |
205 |
炭素鋼 |
206 |
クロムモリブデン鋼 |
210 |
ニッケルクロムモリブデン鋼 |
205 |
バネ鋼 |
206 |
析出硬化型ステンレス鋼 |
200 |
オーステナイト系ステンレス鋼 |
197 |
ねずみ鋳鉄 |
100 |
球状黒鉛鋳鉄 |
160〜180 |
【
非鉄金属系材料のヤング率】
【その他の金属・
素材のヤング率】
材料 |
ヤング率(GPa) |
金 |
78〜80 |
銀 |
82〜82.7 |
白金 |
168 |
鉛 |
16.1 |
タングステン |
345 |
モリブデン |
324 |
ベリリウム |
287 |
オスミウム |
550 |
炭化タングステン |
450〜650 |
これらの値を比較すると、鉄鋼系材料は200GPa前後と高いヤング率を持つのに対し、アルミニウムは約70GPa、
マグネシウム合金は40GPa程度と相対的に低い値を示します。これは、同じ力を加えた場合、アルミニウムは鉄の約3倍、マグネシウム合金は約5倍変形しやすいことを意味します。
加工現場では、これらの特性の違いを理解し、製品の用途や要求される機械的特性に応じて適切な材料を選定することが重要です。例えば、高い剛性が求められる構造部材には鉄鋼系やニッケル系合金が、軽量性と適度な強度のバ
ランスが必要な場合にはアルミニウムやチタン合金が選ばれることが多いでしょう。
ヤング率が金属加工に与える影響と対策
![ヤング率が金属加工に与える影響と対策]()
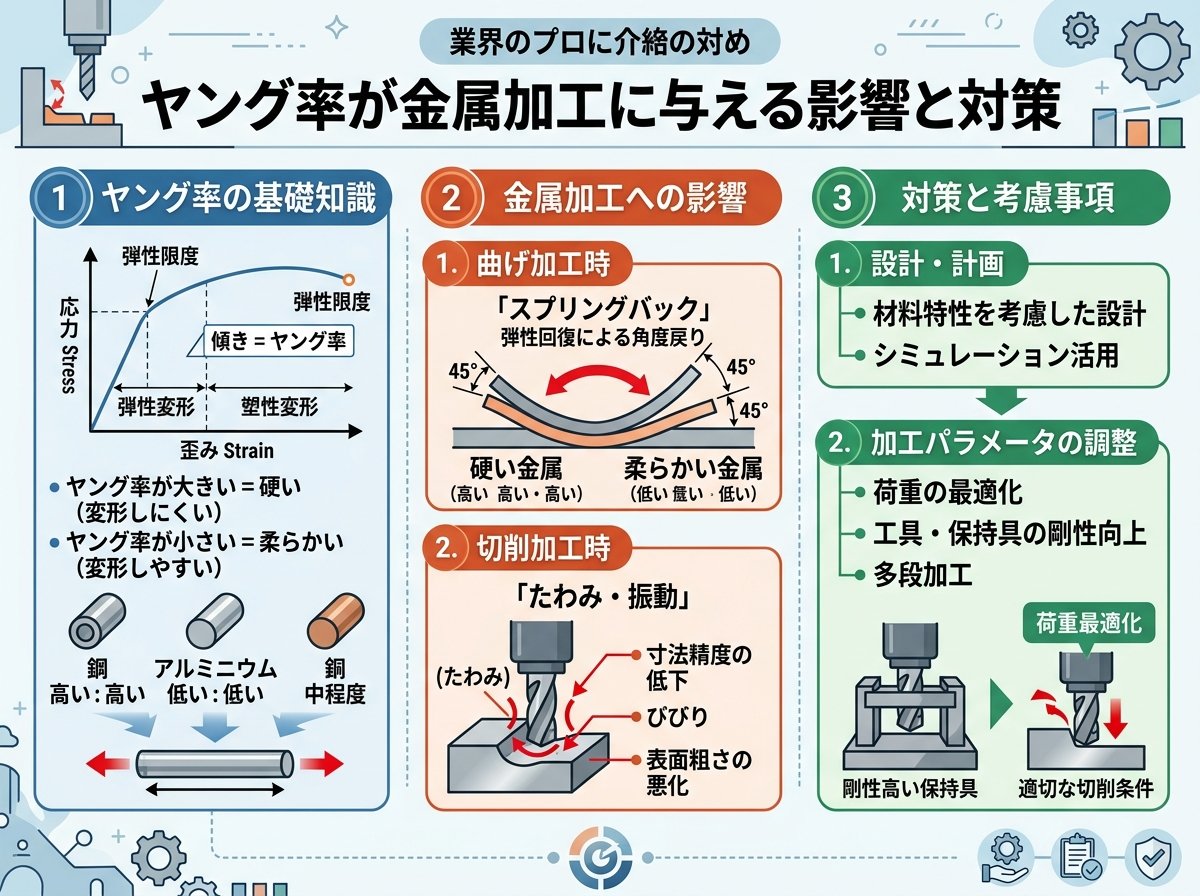
金属加工において、材料のヤング率は加工精度や最終製品の品質に大きな影響を与えます。ここでは実際の加工現場で考慮すべきヤング率の影響と対策について解説します。
1. 弾性回復現象と対策金属材料を加工する際、特に曲げ加工や
プレス加工では「
スプリングバック」と呼ばれる弾性回復現象が発生します。ヤング率が低い材料ほどこの現象が顕著に現れます。
対策。
- アルミニウムや銅などヤング率が低い材料では、目標角度より1〜3度大きく曲げる「オーバーベンド」
- 材料に適した曲げ半径の選定
- 加工後の熱処理による残留応力の除去
2. 振動と騒音の問題切削加工時、ヤング率が低い材料は振動を吸収しにくく、「びびり振動」が発生しやすくなります。これは加工面の品質低下や工具寿命の短縮につながります。
対策。
- 剛性の高い工具ホルダーの使用
- 適切な切削速度と送り速度の選定
- 振動吸収性の高い工具の選択
- ヤング率に合わせた切削パラメータの最適化
3. 寸法精度への影響測定時や取り付け時の変形がヤング率によって異なるため、高精度な加工では無視できない要素となります。
対策。
- 測定時の固定力の標準化
- 材料特性を考慮した公差設計
- 熱膨張係数とヤング率を総合的に考慮した設計
4. 複合材料との接合異なるヤング率を持つ材料を接合する場合、応力集中や変形量の差異が問題となります。
対策。
- 中間的なヤング率を持つ材料による緩衝層の設置
- 接合部の形状設計の最適化
- 弾性率の差を考慮した接着剤の選定
金属加工の現場では、ヤング率を単なる材料データとしてではなく、加工プロセス全体を設計する上での重要な指標として捉えることが重要です。特に高精度な部品製造では、わずかな弾性変形も最終製品の品質に影響するため、ヤング率の特性を深く理解した加工計画が求められます。
温度変化によるヤング率の変動と現場での考慮点
![温度変化によるヤング率の変動と現場での考慮点]()
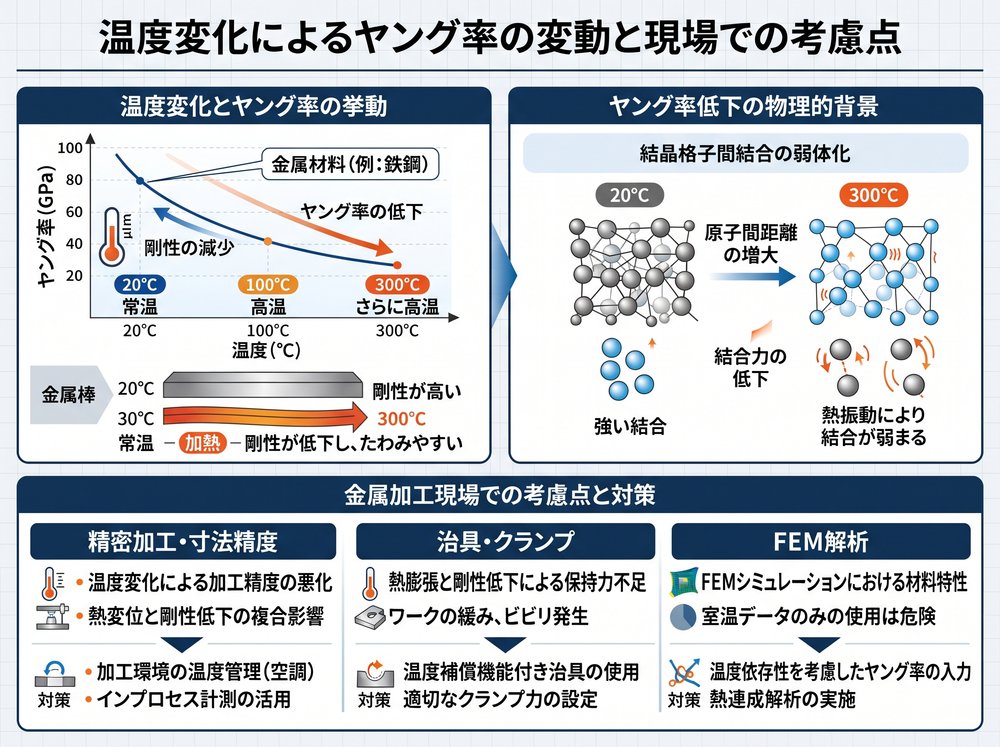
金属材料のヤング率は温度によって変化するという性質があり、この特性は金属加工の現場で重要な考慮点となります。一般的に、金属のヤング率は温度上昇に伴って低下する傾向があります。
温度によるヤング率変化の一般的傾向多くの金属材料では、温度が100℃上昇するごとに、ヤング率が約5〜10%低下すると言われています。例えば、室温(20℃)で210GPaのヤング率を持つ
炭素鋼は、300℃では約190GPa程度まで低下する可能性があります。
主要金属の温度別ヤング率変動(概算値)
材料 |
20℃ |
200℃ |
400℃ |
600℃ |
炭素鋼 |
210 |
195 |
175 |
145 |
ステンレス鋼 |
200 |
185 |
165 |
140 |
アルミニウム |
70 |
62 |
50 |
- |
チタン |
106 |
95 |
85 |
75 |
この温度依存性は金属加工において以下のような影響と考慮点をもたらします。
1. 高温加工での寸法変化熱間鍛造や
熱間圧延などの高温加工では、室温での設計値とは異なるヤング率を考慮する必要があります。加工時の高温でのヤング率低下により、同じ力でも変形量が大きくなるため、冷却後の寸法を正確に予測するには温度とヤング率の関係を理解することが重要です。
2. 精密加工における温度管理高精度な部品製造では、加工中の発熱による局所的なヤング率変化が精度に影響を与えることがあります。特に硬質材料の切削では、切削点の温度が数百度に達することもあり、材料の弾性特性が変化します。
対策。
- 加工環境の温度管理
- 適切な冷却方法の選択
- 温度上昇を考慮した加工余裕の設定
3. 熱処理後の特性変化焼入れや焼戻しなどの熱処理は、材料の組織変化を通じてヤング率にも影響を与えることがあります。特に複雑な合金では、熱処理条件によってヤング率が数%変動する場合があります。
4. 使用環境での性能予測最終製品が高温環境で使用される場合(例:自動車エンジン部品、
タービンブレードなど)、設計段階から温度によるヤング率変化を考慮した応力解析が必要です。
金属加工の現場では、これらの温度効果を理解し、適切な材料選択と加工パラメータの調整を行うことで、温度変化に対する製品の信頼性を確保することができます。特に、高温環境での使用を前提とした部品製造では、温度ごとの機械的特性データを参照しながら設計・製造プロセスを最適化することが重要です。
ヤング率の測定方法と精度向上のコツ
![ヤング率の測定方法と精度向上のコツの概念図]()
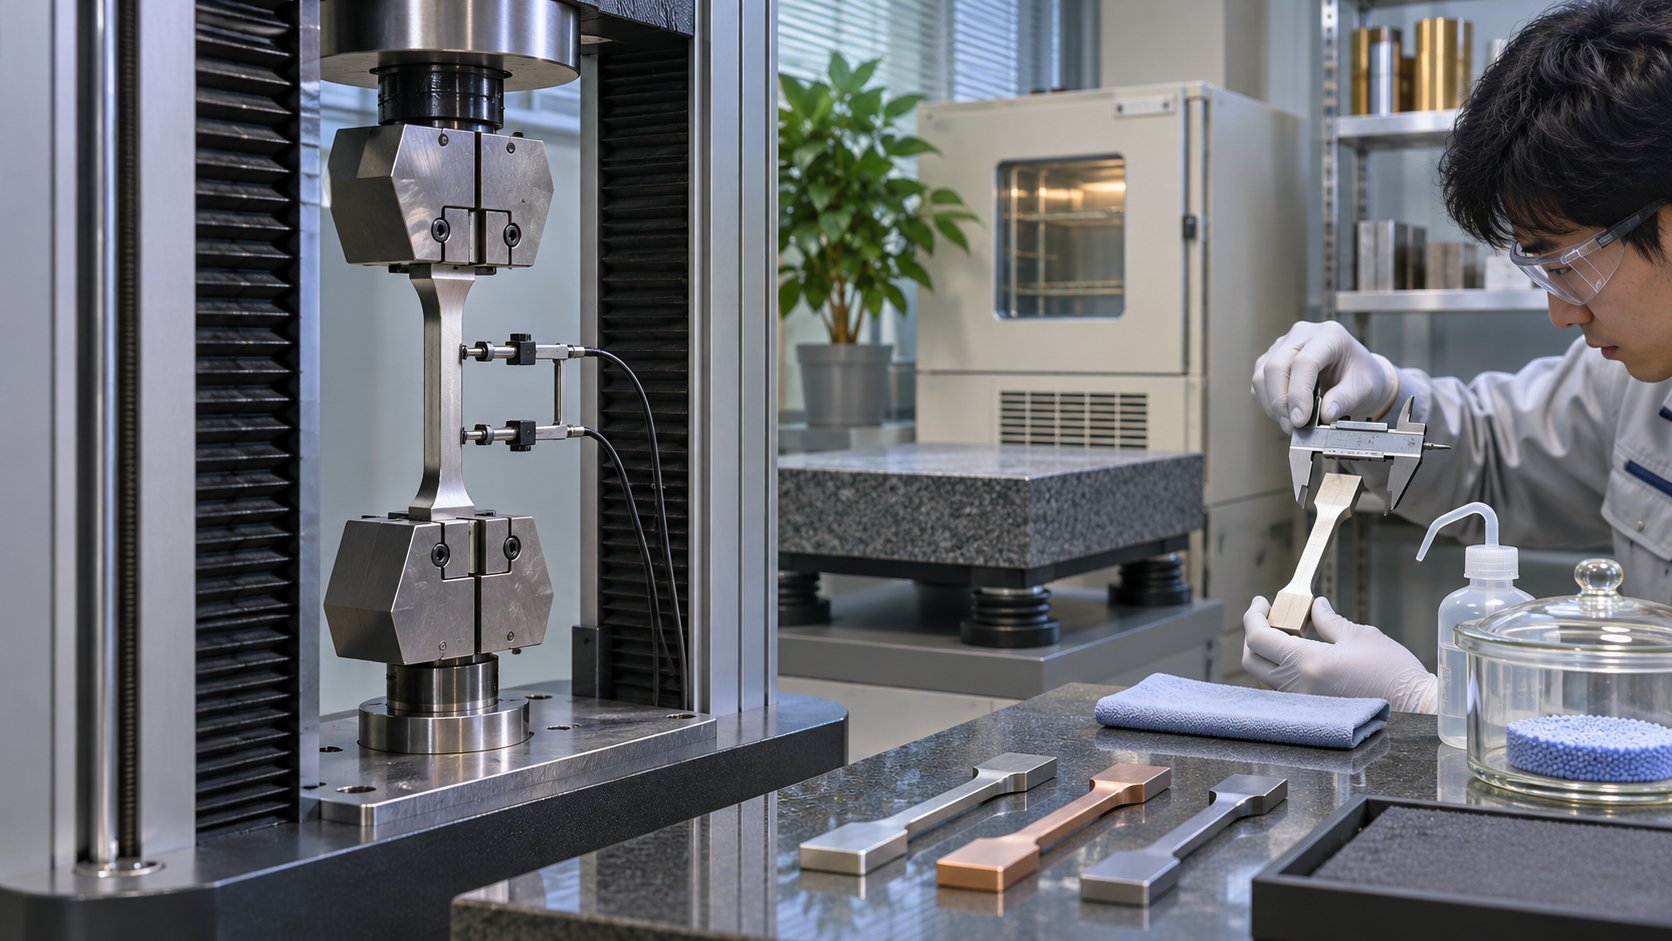
金属加工の現場や材料評価において、ヤング率を正確に測定することは重要です。ここでは代表的な測定方法とその精度を向上させるためのコツを紹介します。
主な測定方法
- 引張試験法
最も一般的な方法で、試験片に引張荷重を加え、応力-ひずみ曲線の傾きからヤング率を求めます。
- 精度:±2〜5%程度
- 必要設備:万能試験機、ひずみゲージまたは伸び計
- 適用:ほぼすべての金属材料
- 超音波法
超音波の伝播速度から弾性率を求める非破壊的な方法です。
- 精度:±0.5〜2%程度(高精度)
- 必要設備:超音波探傷器、専用プローブ
- 適用:均質な金属材料に特に適しています
- 共振法
試験片の共振周波数から弾性率を算出する方法です。
- 精度:±0.1〜1%程度(最も高精度)
- 必要設備:インパルス励振装置、周波数分析器
- 適用:小型の均質な試験片に適しています
- 曲げ試験法
三点曲げや四点曲げ試験によりヤング率を測定します。
- 精度:±3〜8%程度
- 必要設備:万能試験機、曲げ試験用ジグ
- 適用:板材や棒材に適しています
測定精度を向上させるためのコツ
- 試験片の準備
- 表面仕上げを均一にし、傷や凹凸を最小限に抑える
- 寸法のばらつきを±0.01mm以内に抑える
- 試験片の温度を一定に保つ(室温±1℃以内が理想的)
- 測定環境の整備
- 振動の影響を受けない安定した場所で測定
- 温度変化の少ない環境での測定(恒温室が理想的)
- 湿度管理(特にアルミニウムなど酸化しやすい材料の場合)
- 測定技術の向上
- ひずみゲージの貼り付け技術の習熟
- 荷重範囲は弾性限界の30〜70%程度に設定
- 複数回の測定と平均値の採用
- データ処理の最適化
- 応力-ひずみ曲線の初期部分(非線形領域)を除外
- 最小二乗法による傾きの算出
- 異常値の適切な除外処理
現場での簡易測定では、製品の一部から試験片を採取できない場合もあります。そのような場合は、
ポータブル硬度計とヤング率の相関関係を事前に確立しておくと、非破壊的な推定が可能になります。
また、異方性を持つ材料(圧延材など)では、方向によってヤング率が異なることがあります。このような材料では、主要な方向(圧延方向、幅方向、厚さ方向など)それぞれでの測定が推奨されます。
金属加工の現場では、使用する材料ロットごとにサンプル測定を行い、材料データシートの公称値との差異を把握しておくことが、高精度な製品製造につながります。特に航空宇宙や医療機器など高信頼性が求められる分野では、このような材料特性の厳密な管理が不可欠です。
![]()
Jackery (ジャクリ) ポータブル電源 2000 New 200W ソーラーパネル 1枚 2点セット 2042Wh 業界トップの軽さとコンパクトボディ 1.7時間満充電 リン酸鉄 長寿命 バッテリー 定格出力2200W 瞬間最大4400W 家庭用 アウトドア用 防災 UPS機能 アプリ遠隔操作 純正弦波 AC100V 50Hz/60Hz対応
SS400のヤング率を一覧表から選ぶときの確認項目
![SS400のヤング率を一覧表から選ぶときの確認項目の概念図]()
SS400のヤング率を調べるときは、鋼の代表値を示す一覧なのか、実際に使用する材料の測定値なのかを分けて確認します。本記事の材料別一覧は比較の出発点です。材質名が近いという理由だけで、使用条件の異なる数値を設計値として転用しないようにしてください。
- 一覧の単位と、計算式へ入力する単位がそろっているか。
- 室温での比較なのか、温度の影響を考える必要がある用途なのか。
- 強度や硬度の値を、弾性変形のしにくさを示すヤング率と混同していないか。
- 設計条件に対して、材料メーカーの資料や試験結果で裏付ける必要があるか。
ヤング率を材料の強度と区別する考え方は、特殊金属エクセルの応力・ひずみ線図の解説も参照できます。鋼の代表値をSS400の保証値とみなさず、使用する材料の条件と合わせて確認してください。