HPM1の材質と金型での使い分け
HPM1は、加工しやすさを重視して選ぶ快削形のプリハードン鋼です。双葉電子工業のプレート製品情報では、硬さ40HRCクラスと説明されています。材料名だけで採用を決めるのではなく、金型に必要な硬さと仕上げ面の要求を先に整理すると、選定の理由が明確になります。
切削しやすいことと、高鏡面・精密シボに適していることは別です。仕上げの条件まで含めて材質を照合しましょう。ほかの候補はプリハードン鋼の一覧と種類・用途で比較できます。
HPM1の特徴と加工しやすさ
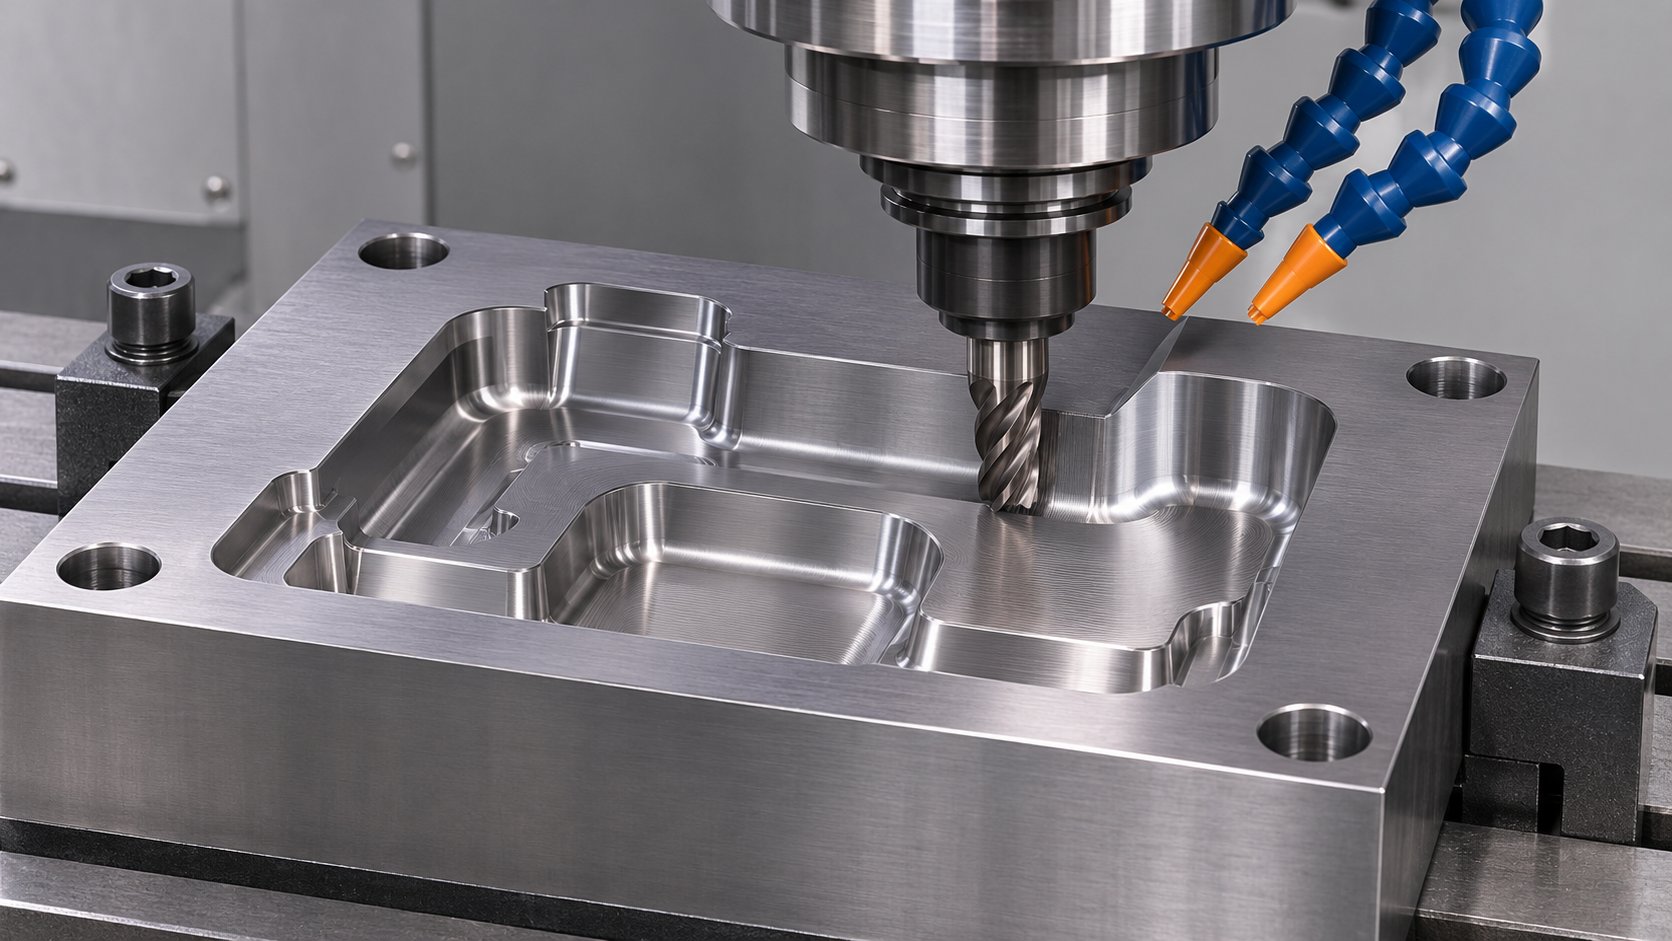
![プリハードン鋼のプレートを切削して金型の形状に加工するイメージ]()
双葉電子工業の製品説明では、HPM1は同じ硬さのクラスの中で被削性が良好で、切削仕上げ面がよく、後工程の研磨工数を短縮できる材料とされています。切削工程と仕上げ工程を分けて考えるのではなく、求める面をどの工程で作るかまで検討することが大切です。
また、放電加工や溶接による表面硬化が少なく、仕上げ加工が容易という特徴が紹介されています。ただし、どのような放電条件や補修条件でも結果が同じになるという意味ではありません。実際の加工条件と、残る加工変質層の扱いは、図面の要求と加工手順に合わせて決めます。
- 硬さは、購入材の仕様書や検査成績書で照合する。
- 切削面の状態を確認してから、必要な研磨工程を決める。
- 放電加工や溶接補修を行う部分は、仕上げまでの工程を事前に共有する。
出典:双葉電子工業のHPM1製品情報。
精密シボと高鏡面を求める金型での注意点
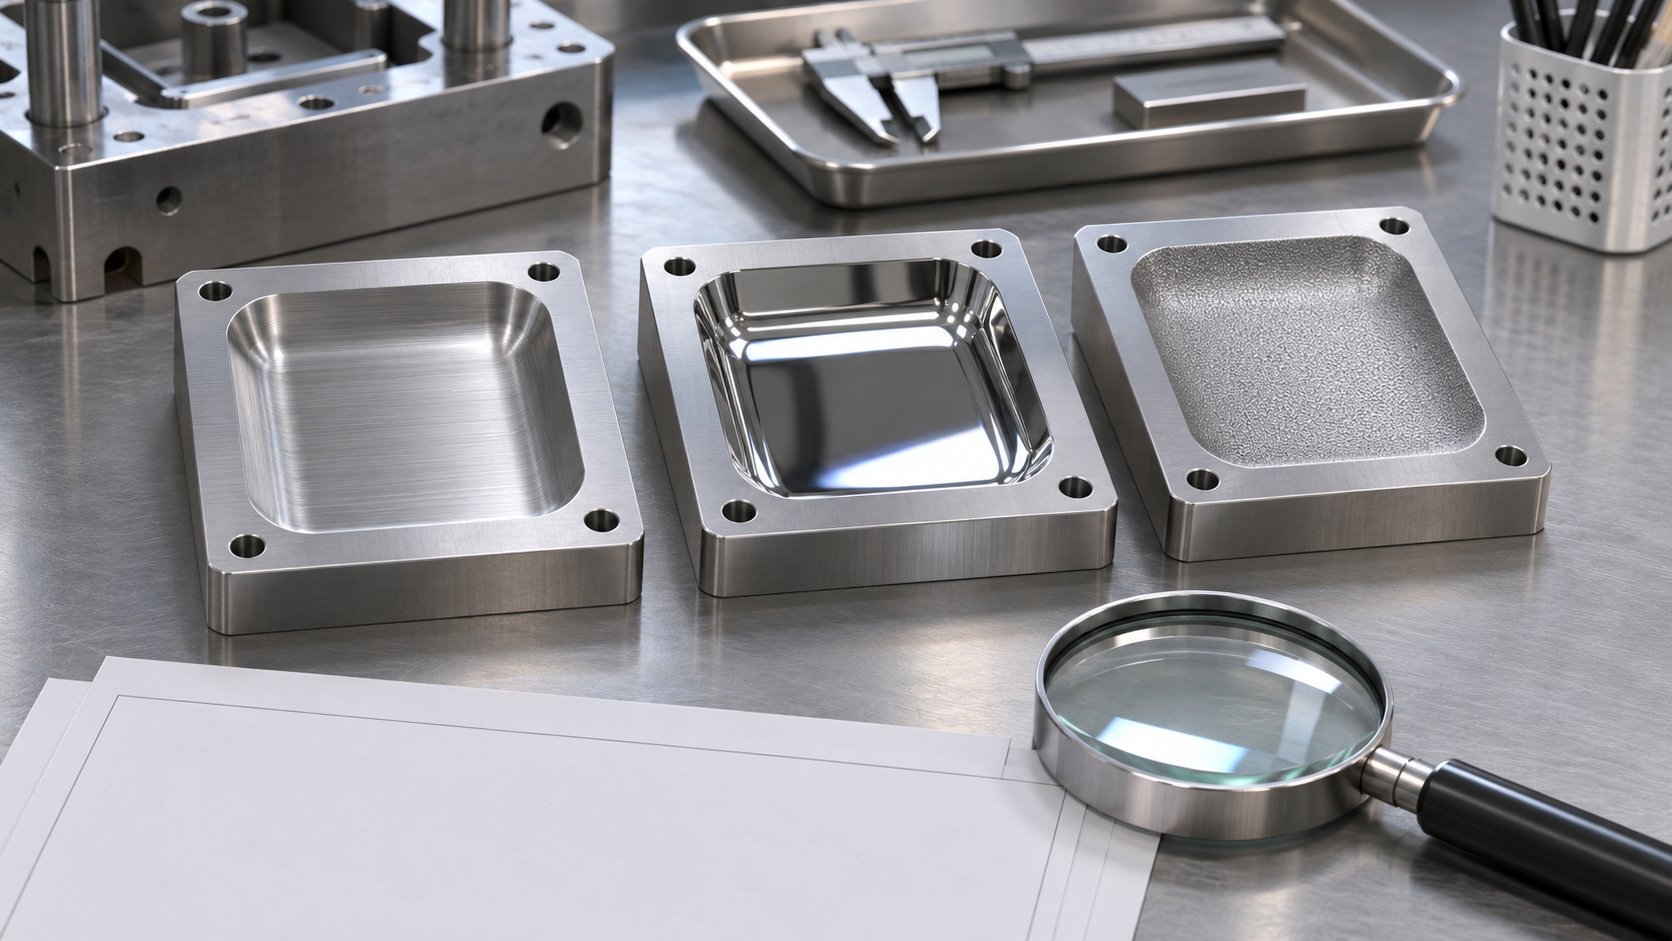
![切削面と鏡面仕上げの要求を分けて確認する金型材選定のイメージ]()
HPM1には快削成分が含まれるため、双葉電子工業は精密シボ加工と高鏡面加工を避けるよう案内しています。被削性を優先して決めた後で外観面の仕様が追加されると、材料選びをやり直すことになりかねません。
発注前に確認したいのは、成形品の見える面がどこか、その面にどのような模様や光沢が必要か、試し加工で何を判定するかです。磨きやすさを一つの言葉で判断せず、切削仕上げ、通常の研磨、高鏡面、シボ加工を分けて伝えます。
表面処理を予定している場合も、硬さだけを比較して終わらせないようにします。メーカーや処理業者に母材の指定と処理内容を伝え、寸法・仕上げ面・補修部の要求を照合してから工程を決めましょう。代替材を選ぶ場合は、プリハードン鋼の材質一覧に戻り、仕上げの要求が合う候補から比較すると整理できます。
出典:双葉電子工業のHPM1の特長・加工上の注意。